Elegir la mejor Máquina De Soplado De Botellas en 2026 exige mirar más allá del precio anunciado. Una línea eficiente debe producir envases uniformes, resistentes y visualmente limpios. También debe mantener un consumo energético razonable durante jornadas prolongadas. La velocidad es importante, pero no puede ocultar defectos repetidos.
Este análisis comparará sistemas de extrusión, inyección y estirado-soplado, según el tipo de envase requerido. Se revisarán la capacidad productiva, la compatibilidad con PET, PP y otros materiales autorizados. También consideraremos moldes, controles digitales, mantenimiento y disponibilidad de repuestos. Una botella de 500 mililitros puede revelar problemas rápidamente. Basta observar paredes desiguales, bases deformadas o roscas imperfectas.
La experiencia de operadores y técnicos ofrece información que rara vez aparece en una ficha comercial. Un equipo puede alcanzar una cifra impresionante y rendir menos en condiciones reales. La temperatura, la humedad, la calidad de la preforma y la formación del personal cambian los resultados. No existe una máquina perfecta para todas las fábricas. Esa es una limitación importante.
Las recomendaciones deberán contrastarse con datos verificables, demostraciones y referencias industriales independientes. Conviene solicitar muestras producidas con el material y molde propios. Así se comprueba el rendimiento antes de comprometer una inversión considerable. La mejor elección será la que combine productividad, estabilidad, seguridad operativa y costes controlables. El criterio debe ser práctico.
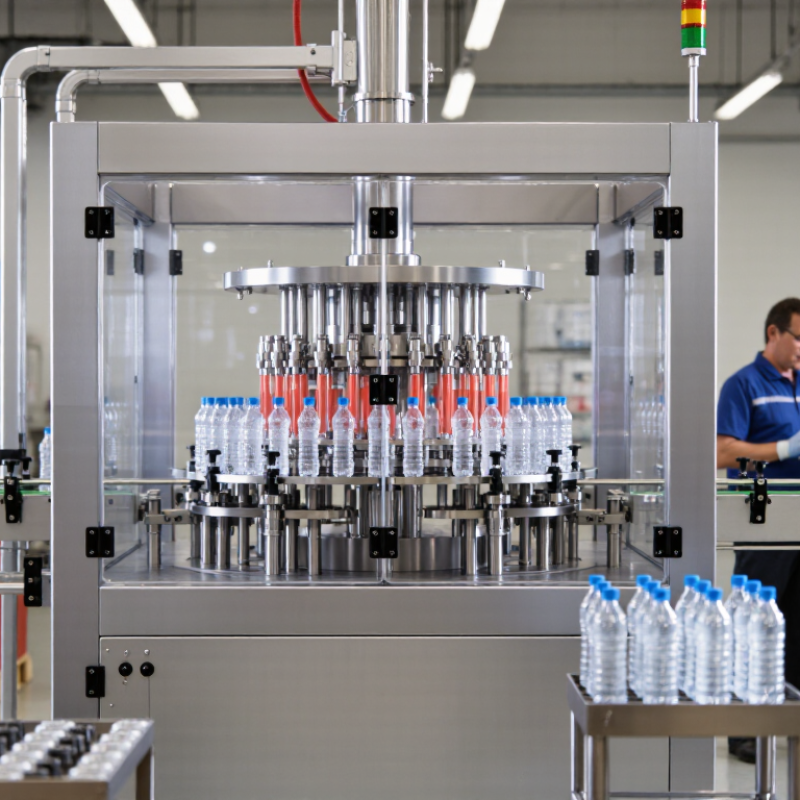
En 2026 existen varios tipos de máquinas de soplado de botellas, y cada uno responde a una necesidad distinta. Las máquinas de extrusión-soplado fabrican envases de PEAD, PVC o PP con formas complejas. Resultan prácticas para detergentes, aceites y recipientes técnicos. Su producción puede superar los 1.000 envases por hora, según la configuración de moldes y cavidades.
Las máquinas de inyección-estirado-soplado trabajan especialmente con PET. Calientan la preforma y la estiran dentro del molde, logrando botellas ligeras y transparentes. El informe de PMMI sobre tendencias de envases de 2024 destaca la reducción de peso y el uso creciente de materiales reciclados. Aquí importa mucho la temperatura, la presión de aire y el diseño del cuello. Un ajuste pequeño puede deformar la base.
También están las máquinas de una etapa y de dos etapas. Las primeras producen la preforma y la botella en el mismo equipo. Ahorran espacio, aunque pueden ofrecer menos flexibilidad en grandes volúmenes. Las de dos etapas separan ambos procesos y permiten almacenar preformas, algo útil para plantas con pedidos variables. Grand View Research estimó un crecimiento anual cercano al 4,8% para el mercado mundial de estas máquinas entre 2024 y 2030. La cifra orienta, pero no decide la compra. El consumo de aire sigue siendo un punto débil. A veces se ignora. La mejor opción depende del material, la capacidad, el molde disponible y el mantenimiento real del operador.
Una comparación práctica basada en el material de la botella, la escala de producción, los requisitos de calidad, el consumo de energía y las aplicaciones típicas.
| Tipo de máquina | Proceso típico | Materiales comunes | Volumen típico de la botella | Rango de salida típico | Principales ventajas | Limitaciones clave | Lo mejor para | Idoneidad general en 2026 |
|---|---|---|---|---|---|---|---|---|
| Máquina de moldeo por extrusión y soplado | Un tubo de plástico, llamado preforma, se extruye y luego se infla dentro de un molde. | HDPE, LDPE, PP, PVC y algunos termoplásticos de ingeniería | Aproximadamente de 50 ml a 200 L o más | Entre 100 y 2000 biberones por hora, dependiendo del tamaño y el número de cavidades. | Amplia gama de tamaños; apto para asas, formas irregulares, paredes gruesas y contenedores industriales; herramientas relativamente flexibles. | Generalmente produce más rebabas y residuos de recorte; menos adecuado para botellas de bebidas de PET muy ligeras y de gran volumen. | Recipientes domésticos, botellas de lubricante, bidones, tambores, envases de boca ancha y piezas técnicas | ★★★★☆ |
| Máquina de moldeo por inyección-soplado | Primero se moldea por inyección una preforma y luego se transfiere a un molde de soplado para darle la forma final. | PE, PP, PET y otros termoplásticos con propiedades de flujo en estado fundido adecuadas. | Aproximadamente de 5 ml a 2 L | Entre 1.000 y 10.000 botellas por hora | Excelente precisión en el cuello; poca o ninguna rebaba; peso y dimensiones uniformes; adecuado para pequeños contenedores de precisión. | Mayor costo de moldes y equipos; generalmente menos flexible para contenedores muy grandes o cambios de forma frecuentes. | Frascos farmacéuticos, envases cosméticos, recipientes de laboratorio y pequeños frascos de cuidado personal. | ★★★★☆ |
| Máquina de moldeo por soplado y estirado por inyección | Una preforma de PET se recalienta, se estira en la dirección axial y se sopla para darle la forma final de botella. | PET, incluidas las mezclas de PET reciclado cuando el equipo y el proceso están diseñados para ello. | Aprox. 100 ml a 20 L | Entre 2.000 y 60.000 botellas por hora, dependiendo del número de cavidades y la configuración del proceso. | Alta relación resistencia-peso; excelente claridad; gran consistencia dimensional; eficiente para botellas ligeras. | Adecuado principalmente para PET y materiales elásticos; requiere calentamiento preciso, control de la preforma y ajustes del proceso. | Agua, bebidas carbonatadas, aceites comestibles, productos de cuidado personal y otros envases de PET transparente | ★★★★★ |
| Máquina de moldeo por soplado de PET de un solo paso | La inyección, el acondicionamiento, el estirado y el soplado de las preformas están integrados en una misma línea de producción. | PET y formulaciones seleccionadas de copolímeros de PET | Aproximadamente de 20 ml a 5 L | Entre 500 y 10.000 botellas por hora | Diseño compacto; sin necesidad de inventario de preformas por separado; adecuado para formas personalizadas, tiradas cortas y cambios frecuentes de producto. | Menor producción máxima que muchos sistemas de dos etapas; la integración de procesos puede aumentar la complejidad del mantenimiento. | Envases especiales, tiradas de producción más pequeñas, botellas personalizadas e instalaciones con espacio limitado. | ★★★★☆ |
| Máquina de moldeo por soplado de PET de dos etapas | Las preformas se producen por separado, se almacenan o transportan, se recalientan y, a continuación, se moldean por soplado y estirado. | Mezclas de PET y PET reciclado compatibles con el sistema de preformado y calentamiento. | Aprox. 200 ml a 20 L | Aproximadamente de 10.000 a 100.000 botellas por hora en sistemas de alta capacidad. | Productividad muy alta; suministro flexible de preformas; adecuado para la reducción de peso y la producción de bebidas a gran escala. | Requiere producción o compra de preformas por separado; necesita almacenamiento, manipulación y control de calidad adicionales. | Líneas de envasado de gran volumen para agua, bebidas, aceites comestibles y productos de consumo a gran escala. | ★★★★★ |
| Máquina de moldeo por soplado de extrusión continua | El material se extruye de forma continua mientras los moldes se mueven a través de las etapas de captura de la preforma, soplado, enfriamiento y eyección. | HDPE, PP, PVC y otros termoplásticos de grado extrusionado | Aprox. 50 ml a 30 l | Entre 500 y 6.000 botellas por hora | Producción estable para tiradas largas; ideal para estructuras multicapa y contenedores que requieren propiedades de barrera. | Menos económico para cambios frecuentes de producto; el recorte y el control de la preforma requieren una gestión cuidadosa. | Envases multicapa, envases de detergente, fluidos para automóviles y contenedores técnicos de tamaño mediano a grande. | ★★★★☆ |
| Máquina de moldeo por soplado y extrusión con cabezal acumulador | Una cantidad medida de polímero fundido se acumula y se libera rápidamente para formar una preforma controlada. | HDPE, PP, PVC, PETG y termoplásticos de ingeniería, según el diseño de la máquina. | Aproximadamente de 1 L a más de 200 L | Entre 20 y 1.000 contenedores por hora | Maneja contenedores grandes y pesados; admite programación de preformas precisa y construcción multicapa. | Mayor coste de capital y mayor demanda de energía; generalmente más lento que los sistemas de botellas pequeñas de alta velocidad. | Tambores grandes, tanques industriales, depósitos para automóviles y embalajes de alta resistencia. | ★★★☆☆ |
| Máquina de moldeo por soplado eléctrica o híbrida | Utiliza accionamientos servoeléctricos para los movimientos principales, o combina el movimiento eléctrico con sistemas hidráulicos. | La compatibilidad de los materiales depende del proceso subyacente, incluidos PET, HDPE, PP y otros termoplásticos. | Depende del proceso de moldeo por soplado seleccionado. | Depende del número de cavidades, el tamaño de la botella y la configuración de la máquina. | Control de movimiento preciso; menor consumo de aceite hidráulico; reducción del ruido; potencial ahorro de energía y monitorización de datos más sencilla. | Mayor inversión inicial; los beneficios dependen de la utilización, los costos de electricidad, las prácticas de mantenimiento y el nivel de automatización. | Instalaciones que priorizan la repetibilidad, la gestión energética, un funcionamiento más limpio y la monitorización digital de la producción. | ★★★★★ |
Guía de selección: Para botellas de bebidas de PET transparentes de gran volumen, la máquina de moldeo por inyección-soplado de dos etapas suele ser la mejor opción. Para envases pequeños de precisión, el moldeo por inyección-soplado suele ser más adecuado. Para envases grandes, irregulares, con asas o multicapa, el moldeo por extrusión-soplado generalmente ofrece la mayor flexibilidad.